

Yükleme ve Kağıt Hamuru Çıkarma
Hammadde: Üretim hattında ağırlıklı olarak eski gazete, karton ve ambalaj kutularından oluşan atık kağıt değerlendirilmektedir. Bu ham madde hidrolik hamurlaştırıcıya bantlı bir konveyör aracılığıyla beslenir, hatta kağıt hamuru makineye elle beslenir.
Kağıt Hamuru: Kağıt hamuru makinesinde su ve hammadde bulunur. Kağıt hamurlaştırıcıdaki yüksek-hızlı çarklar, kağıt öğütücülerde bulunur ve kaba bir kağıt hamuru üretmek için tek tek bitki liflerini ayırır. Bu gerçekleşirken, oluşan hamur elenir ve plastik ve kumdan oluşan daha büyük yabancı maddeler giderilir.
Hamurlaştırma ve Renklendirme
Konsantre bir ham hamuru kalıplamaya hazır hale getirmek için, uygun seyreltmeyi sağlamak üzere bir karıştırma tankına önemli miktarda su eklenir.
Spesifik formülasyona uygun olarak, doğru ek bileşenler (tepsilerin nemden dolayı yumuşamasını engelleyen ıslatma maddeleri gibi) ve gıda- açısından güvenli renkler (renklendirilmesi gereken tepsiler için) dahil edilir. Prosedürün tüm yönleri, her parti için hamurun dengeli konsantrasyonunu ve bileşimini koruyan bir PLC tarafından yönetilir-bu, tutarlı ürün kalitesinin temelinin oluşturulduğu anlamına gelir.
Rafine Etme ve Depolama
Hazırlanan ince hamur daha sonra kullanılmak üzere bir bulamaç tankında depolanır ve liflerin çökelmesini önlemek için sürekli olarak düşük hızda karıştırılır.

Aşama 2: Şekillendirme ve İlk Susuzlaştırma
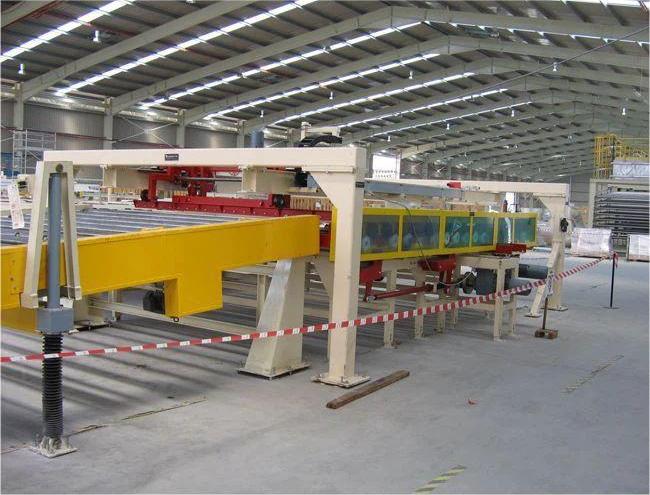
Bu, tüm sürecin temel ve teknik açıdan en zorlu aşamasıdır.
Vakumlu Adsorpsiyon Şekillendirme
Şekillendirme istasyonu, bir yumurta tepsisinin negatif şekline benzeyen ve emme ve drenaj için küçük deliklerle kaplanmış bir şekillendirme kalıbına ("eski" adı verilir) sahiptir.
Birincisi alçalır ve çamur tankı içindeki posanın içine daldırılır.
Aynı zamanda vakum pompası devreye girerek kalıbın içinde negatif basınç oluşturulur. Bitki lifleri kalıp yüzeyine eşit şekilde emilirken, hamurdan su hızla çekilir ve ıslak, embriyonik bir yumurta tepsisi oluşturulur.
Teknik Anahtar:
Kalıp tasarımımız ve vakum sistemimiz, her yumurta tepsisi için eşit kalınlık ve yoğun lif dağılımı sağlayarak nihai ürün için gereken yük-taşıma gücünü sağlar.
Transfer (Kalıp Transferi)
Islak yumurta tepsisi boşluğu şekillendirme kalıbına sıkıca adsorbe edilir. Bu noktada yumurta tepsisinin şekline tam olarak uyan başka bir transfer kalıbı (üst kalıp) aşağı inerek şekillendirme kalıbı (alt kalıp) ile kapanır.
Transfer kalıbı bir hava devresine bağlanır. Kapandıktan sonra transfer kalıbı havayla temizlenirken şekillendirme kalıbı vakumu serbest bırakır ve hafif bir şişirme işlemine geçer. Bu koordineli emme ve şişirme işlemi, ıslak yumurta tepsisi hamının tamamen transfer kalıbına aktarılmasını sağlar.
Bu hassas adım, yumuşak ve kırılgan ıslak malzemenin bozulmadan aktarılmasını sağlar.
Aşama 3: Kurutma ve Şekillendirme
Şekillendirme hattından gelen yumurta tepsilerinin nem içeriği %70-75'e kadar çıkabilir ve kurutulması gerekir.
Mekanik Ön-Dehidrasyon
Kurutma hattına girmeden önce transfer kalıbı, yumurta tepsisini mekanik bir sıkma silindiri üzerinde taşır; bu silindir, nemin bir kısmını çıkarmak ve kurutma verimliliğini artırmak için tepsinin tabanına hafifçe bastırır.
Kurutma Yöntemleri (Müşteri İhtiyaçlarına Göre Yapılandırılmıştır)
A. Gaz/Petrol/Biyokütle Kurutma Hattı:
Bu en popüler ve etkili yöntemdir. Yumurta tepsilerini taşıyan transfer kalıbı uzun, çok-katmanlı bir kurutma tünelinden geçer. Sıcak hava fırını, bir fan tarafından tünele üflenen temiz, sıcak hava üretir ve tepsileri eşit ve verimli bir şekilde kurutur. Sıcaklık ve kuruma süresi hassas bir şekilde kontrol edilebilir.
B. Elektrikli Isıtma Kurutma Hattı:
Elektriğin bol olduğu veya çevre koruma gereksinimlerinin sıkı olduğu alanlar için uygundur. Prensip benzerdir ancak işletme maliyetleri daha yüksektir.
C. Doğal Kurutma:
Düşük-maliyetli bir ek seçenek olarak buna uygun bir kurutma rafı da sağlayabiliriz. Ancak bu yöntem hava koşullarına oldukça duyarlıdır, düşük verimlilik sunar ve büyük-ölçekli üretim için uygun değildir.
Kalıptan çıkarma
Yumurta tepsileri kurutma hattında bir veya birden fazla dönüş yapıp gerekli kuruluğa (yaklaşık %10-%13) ulaştıktan sonra kalıptan çıkarma istasyonuna geri döner.
Bu aşamada, transfer kalıbı güçlü bir hava akışı oluşturur veya kurutulan ve şekillendirilen tepsileri bir sonraki aşama için taşıma bandına üflemek veya itmek için tepsileri hareketli bir taşıma bandıyla hizalar.
Aşama 4: Bitmiş Ürün İşleme ve Paketleme
Sıcak Presleme ve Şekillendirme
Kurutma işleminden sonra daha da rafine, parlak bir görünüm arayan müşteriler, sıcak presin eklenmesini talep edebilir. Kurutulmuş yumurta tepsileri, yüksek sıcaklığa ve yüksek basınca maruz bırakıldığı sıcak presten geçirilir ve manyetik olarak bir düzleştirme kalıbının altına yerleştirilir. Bu işlem, anında yüzey yumuşatma/son işlem oluşturmak için düzleştirmeyi hızlandırır ve aynı zamanda tepsilerin yüzey gücünü artırır.
Sayma ve İstifleme
Taşıma bandındaki yumurta tepsileri fotoelektrik sayaç tarafından otomatik olarak sayılır. Daha sonra otomatik bir istifleyici veya robot, tepsileri önceden belirlenen miktarlarda (örneğin 50'lik istifler) düzgün bir şekilde istifler.
Paketleme ve Paletleme
İstiflenen yumurta tepsileri bir balya makinesine beslenir ve burada düzgünce paketlenmiş birimler oluşturmak üzere plastik film veya kağıt bantla bağlanır. Son olarak bu üniteler, forkliftle kolay taşıma ve depolama için otomatik paletleyiciyle paletler üzerine istiflenir.
