

Çimento Ahşap Yün Levha Üretim Süreci
Genellikle dört tür çimento ahşap yünü levha üretim süreci vardır: yarı-kuru işlem, sıcak presleme işlemi, üç-katmanlı yönlendirme işlemi ve düz presleme-buharlama işlemi. Şu anda, yarı-kuru işlem, çimento odun yünü levha üretiminde en yaygın kullanılan yöntemdir. Bu olgun ve güvenilir yöntem geniş çapta benimsenmiştir ancak uzun bir üretim döngüsü, çok sayıda yardımcı ekipman ve zımparalama gerektiren kalınlık toleransları gerektirir. Ancak bu yöntem şu anda nispeten sistematik, standartlaştırılmış üretim ekipmanlarına ve güvenilir ürünlere sahiptir ve bu da onu dünya çapında popüler bir üretim yöntemi haline getirmektedir. Ayrıca, çimentolu ahşap yünü levhanın hızlı kürlenmesi için sıcak presleme, hem yurt içinde hem de yurt dışında bu alanda çalışan çok sayıda uzman ve akademisyenin bulunduğu sıcak bir araştırma konusudur. Ancak bu üretim sürecinin hala bazı zorlukları vardır ve henüz herhangi bir üretici tarafından benimsenmemiştir. Aşağıda kısa bir giriş yer almaktadır:
Yarı-kuru işlem
Bu üretim yöntemi şu anda Hollanda, Almanya, Fransa, Finlandiya, Rusya, Japonya ve İsviçre'de yaygın olarak kullanılmaktadır. Temel anlamı, karıştırma mikserine, çimentonun hidratasyonunu sağlayacak miktarda su miktarına ek olarak çimento ve ahşap malzemelerin de eklenmesi ve çimento ile ahşap yünü levha karışımının yarı-kuru hale getirilmesi için mümkün olduğu kadar az su eklenmesidir. Daha sonra yarı-kuru karışım, serim makinesinin işlemiyle ped üzerine yayılır ve ped boşlukları, istifleme makinesi aracılığıyla kilitli kalıpla kalıp arabası tabanına istiflenir, 2 m yüksekliğe kadar istiflenir ve basınçlandırılmak üzere bir taşıma ekipmanı aracılığıyla prese gönderilir. Preste levhaların kullanım şekline göre levhalara farklı basınçlar uygulanır. Genel ünite basıncı 2,5-3,0 MPa'dır. Çimento ve ahşap malzemelerin konsolidasyonunu tamamlamak için preste gerekli kalınlığa kadar preslenir ve basınç durumunu korumak için kilitleme cihazı ile sıkılır. Kür süresini kısaltmak için kilitli levhalar 60-80 derecelik güçlendirilmiş kür fırınına yerleştirilir. Kalıplardan çıkarılmadan önce genellikle yaklaşık 8 saat boyunca 540-640 derece/saatte kürleme yapılması gerekir. Levhalar daha sonra yalıtımlı koşullar altında 5-7 gün boyunca 70-110 derecede kuruması için doğal olarak kürlenir. Büzülmeyi azaltmak ve boyutsal stabiliteyi geliştirmek için nem içeriği %9 ± %4'te kontrol edilir. Daha sonra gerekli boyutları ve kalınlığı sağlamak için düzeltme, şekillendirme ve zımparalama yapılır.
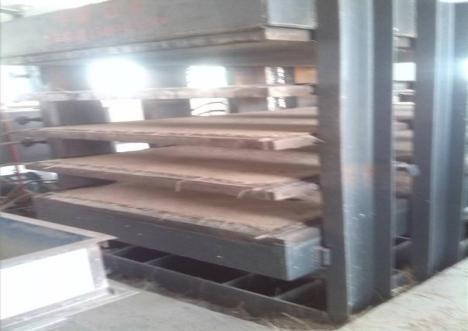
Yarı-kuru üretim süreci olgun ve güvenilirdir. Gelişimi 1960'lardan bu yana mekatronik, proses kontrolü, doğru ölçüm ve kalınlık kontrolü ve iyileştirilmiş montaj kalitesi açısından önemli ilerlemeler kaydetti. CO2 enjeksiyon ekipmanına ihtiyaç duymadan 8-40 mm kalınlığında levhalar üretebilir. Yıllık 30.000-50.000 metreküp çimento-bazlı ahşap yünü levha üretebilen komple ekipman, benzer sıcak presleme ekipmanlarından %30-%50 daha ucuzdur.
Yarı-kuru sürecin sınırlamaları vardır: 1. Üretim döngüsü uzundur. 60-80 derecede ısıyla sertleştirme bile ilk kalıptan çıkarma mukavemetine ulaşmak için 5-8 saat gerektirir ve ahşap malzemenin depolama süresine ilişkin katı gereksinimler vardır. 2. Destek plakaları, karşılık gelen destek plakası geri dönüş cihazları, temizleme cihazları, konveyör ruloları, kalıp kilitleme cihazları, kürleme ve sertleştirme fırınları ve kalıp boşaltma ve istifleme ekipmanı gibi ek üretim ekipmanları gereklidir.
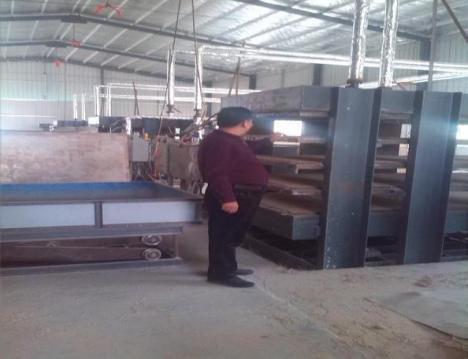
Ortaya çıkan geniş üretim atölyesi alanı, yarı-kuru üretim sürecinin. 3. önemli bir bileşenidir. Yarı-kuru işlem kullanılarak üretilen paneller, önemli kalınlık farklılıkları gösterir ve zımparalama gerektirir.
Ahşap Yünü → Mineralizasyon Emdirme → Karıştırma → Serme ve Şekillendirme → Ön-presleme → Presleme ve Şekillendirme → Kilitleme ve Sertleştirme → Kalıptan Çıkarma → İkincil Sertleştirme → Düzeltme → İnceleme
↑
Çimento → Dozaj
Şekil 1. Yarı-kuru Çimento Odun Yünü Levha Süreci
Üç-Katman Yönü
Bu üretim yöntemi, ahşap malzemelerin çimentolu ahşap yünü levhanın çekirdek katmanında yatay olarak ve yüzey katmanında uzunlamasına olarak eşit şekilde düzenlenmesini içerir. Ortaya çıkan bu levha, sıcak presleme ve yarı-kuru işlemlere göre daha fazla boyutsal kararlılık ve dayanıklılık sunar. Bu yönlendirme, özel yönlendirilmiş döşeme makinesinde gerçekleştirilir. Ancak bu tür ahşap malzemenin belirli bir genişlikte olması gerekir ve pul-şeklindeki ağaç talaşları en uygunudur.
Düz Presleme-Basınçlı Buharda Pişirme Yöntemi
Düz presleme yöntemi için malzeme bileşimine belli miktarda silisli hammaddenin eklenmesi gerekmektedir. Kuvars tozu en etkili silikon-zengin malzemedir, ancak alternatif olarak uçucu kül de kullanılabilir. Uçucu külün silika içeriği %50 veya daha az olmalı ve tutuşma kaybı %8'den az olmalıdır. Düz-pres-ve-buharlı üretim prosesinin diğer bileşenleri esasen yarı-kuru prosesle aynıdır; aralarındaki fark, kalıbın düz bir plaka değil, imalatçı tarafından belirtilen şekillendirilmiş bir kalıp olmasıdır. Üretim süreci sırasında preslenen ve sıkıştırılan levhalar, 80 derecelik bir kürleme fırınında 12-16 saat süreyle kürlenir. Kalıptan çıkarıldıktan sonra 172-185 derecede yaklaşık 20 saat otoklavlanarak düşük büzülmeye sahip stabil bir tobermorit jeli oluşturulur. Bu, çimento ahşap yünü levhanın boyutsal stabilitesini ve suya dayanıklılık ve donma-çözülme direnci gibi özelliklerini geliştirir.